 英語EN
 フランス語FR
 ドイツ語DE
 ポルトガル語PT
 スペイン語ES
 ロシアRU
 日本語JA
 韓国語KO
 アラビア語AR
 ギリシャ語EL
 トルコ語TR
 イタリア語IT
 研磨PL
 ヒンディー語HI
 中国CN
.webp)
高収縮PETGフィルムと中収縮PETGフィルム:マスターロールを選択する前にTD/MD曲線を確認してください
導入
シュリンクラベルは、アートワークの校正段階では正しく見えても、包装ラインで不良となる場合があります。一般的な原因としては、肩部分の被覆不足、グラフィックの歪み、底部付近のしわ、ボトル接合部周辺の過度の応力などが挙げられます。これらの問題は、印刷品質だけでなく、フィルムの収縮特性と容器の形状との不一致に起因することが多いです。高収縮PETGフィルムロールと中収縮PETGフィルムを比較する場合、購入者はマスターロールを承認する前に、横方向(TD)および機械方向(MD)の収縮曲線を確認する必要があります。
熱収縮性PETGフィルムグリコール変性ポリエチレンテレフタレートフィルムは、加熱すると収縮するように設計されています。その性能は、収縮が始まる温度、各方向の自由収縮量、加熱範囲全体における収縮率、および顧客の設備で使用可能なプロセスウィンドウによって決まります。「高収縮」という表示だけではライン性能を予測するには不十分であり、「中収縮」だからといって必ずしも品質が低いとは限りません。最適な選択は、測定された収縮挙動が容器、スリーブ設計、印刷、シーミング、およびトンネル条件に適合するフィルムです。
主なポイント
単一の最大収縮値に頼るのではなく、TD曲線とMD曲線を比較する。
実際のトンネル温度と保持時間における収縮率を確認する。
ボトルの形状とアートワークの歪みを合わせて評価する。
量産に着手する前に、予定の生産ラインでサンプルロールをテストして品質を確認する。
テクニカルコア:TD/MD縮小曲線が示すもの
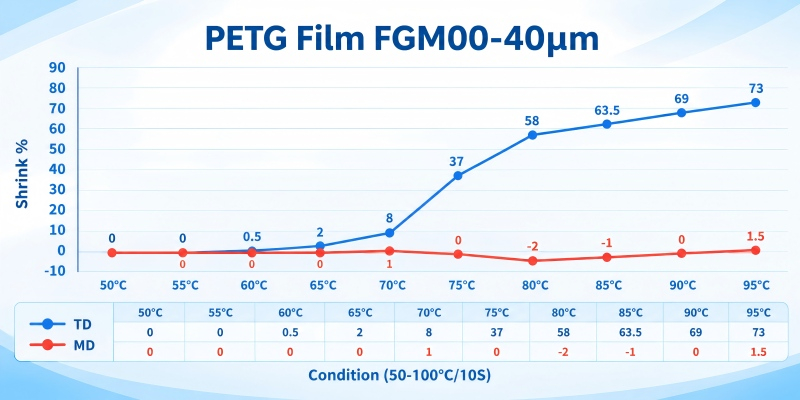
収縮曲線は、規定の試験条件下における寸法収縮率を温度に対してプロットしたものです。TDはウェブの横方向、MDはウェブの縦方向を意味します。シュリンクスリーブ用途では、通常、TD収縮が容器周囲のフィット感を左右する主要因となりますが、MD収縮はスリーブの高さ、上下の位置決め精度、およびボトル形状に対するグラフィックの位置に影響を与えます。正確な結果は、スリーブの裁断、向き、縫製、および適用方法によって異なります。
自由収縮は一般的に、指定された温度で指定された時間放置した後の、印を付けた試験片の収縮率として算出されます。試験方法、試験片の寸法、加熱媒体、および放置時間は結果に影響を与えるため、試験条件が同等でない限り、異なる供給業者の数値を比較すべきではありません。「最大75%収縮」といった見出し値だけでなく、試験方法と完全な温度曲線を要求してください。曲線には、試験温度範囲が明記され、TD(温度依存性)の結果とMD(温度依存性)の結果を区別する必要があります。
3つの特徴は特に注目に値します。収縮開始温度は、測定可能な収縮が始まる温度範囲です。フィルムがラインの熱分布に対して早く収縮し始めると、スリーブが所定の位置に収まる前に収縮してしまう可能性があります。収縮速度は、温度上昇に伴って収縮がどれだけ速く増加するかを示します。急峻な曲線はスリーブの迅速な適合に役立ちますが、トンネル温度や滞留時間が変動すると、動作範囲が狭くなる可能性があります。最大収縮またはプラトー収縮は、規定の試験条件下で到達する最大収縮を示します。これは、フィルムが実際の容器上で均一に収縮するかどうかを示すものではありません。
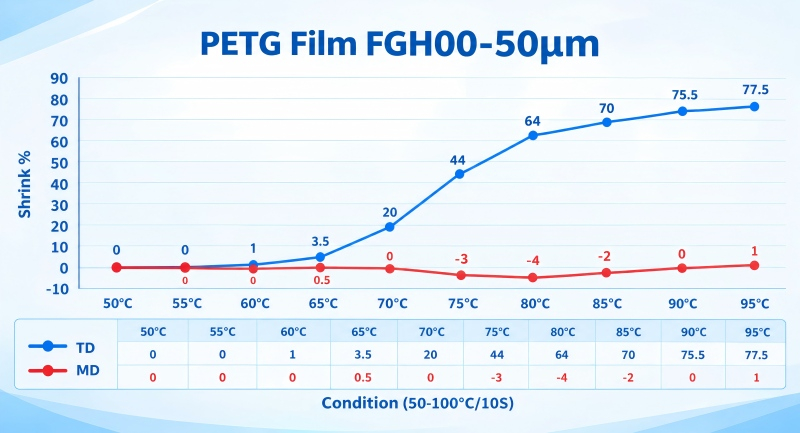
高収縮PETGは、スリーブが顕著な肩部、くびれ部、凹面、またはその他の複雑な輪郭を覆う必要がある場合に一般的に使用されます。中収縮PETGフィルムは、形状がそれほど複雑でない容器や、収縮の制御とグラフィックの安定性が優先されるデザインに適しています。低収縮PETGフィルムは、より単純な形状や、寸法変化が限定的な用途に適している場合がありますが、その適合性はカバー範囲の要件と照らし合わせて確認する必要があります。これらの分類は、すべての製造業者で同一の値を持つ普遍的なグレードではなく、商業的な説明です。
フィルムの収縮挙動は、厚さ、配向履歴、保管条件、印刷および硬化条件、接合品質、シュリンクトンネルの熱プロファイルなどによっても影響を受けます。したがって、TD/MD曲線は選定ツールであり、保証ではありません。コンバーターのプロセス設定と容器の三次元形状と併せて解釈する必要があります。
アプリケーションとソリューション:フィルムの特性をパッケージに適合させる
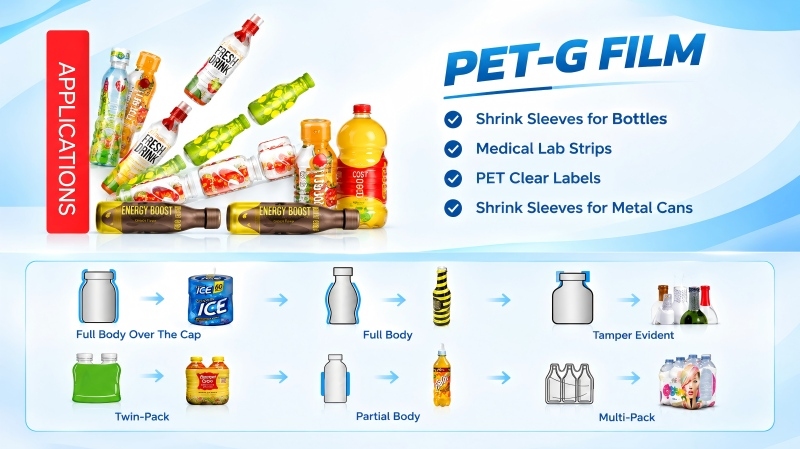
1. 形状にフィットする飲料ボトルに装着するフルボディスリーブ
全面シュリンクラベル用のPET-Gフィルムの場合、重要なのは、折り目、収縮しない継ぎ目、または許容できないグラフィックの歪みを生じさせることなく、スリーブがボトルの最も狭い部分と最も広い部分まで届くかどうかである。飲料ボトルラベル用高収縮PETGフィルムパッケージに顕著な肩部、くびれ部、または成形グリップがある場合は、評価する価値があります。トンネルの有効温度におけるTD収縮率を、ボトルに必要な最大の円周変化と比較してください。また、MD収縮率も確認してください。高さ方向の収縮が過剰になると、アートワークが意図した上端または下端の位置からずれてしまう可能性があるためです。
実地試験では、公称寸法のボトルに加え、該当する場合は容器供給業者から提供された寸法極値も使用する必要があります。スリーブを通常のライン速度で運転し、次に運転範囲の想定される最低値と最高値でテストします。トンネルゾーン、コンベア速度、スリーブの配置、ボトル温度、および目視可能な欠陥を記録します。トンネル温度を上げてフィルムの不一致を強制すると、ある領域の問題が解決する一方で、他の領域の歪みが悪化する可能性があります。
2. 直線的な側面を持つボトルとシンプルな形状
中程度の収縮率を持つPETGフィルムは、直線的な側面を持つ容器、適度な肩部を持つ容器、または上から下までの円周の変化が比較的小さいデザインの場合に、効率的な出発点となる可能性があります。適切な、より制御された収縮プロファイルを持つフィルムを使用することで、トンネルを積極的に駆動する必要性を減らすことができます。これにより、アートワークの位置合わせを維持し、局所的な過熱のリスクを軽減できる可能性がありますが、結果は特定のフィルムとラインによって異なります。パッケージが単純に見えるからといって、中程度の収縮率を持つフィルムを選択しないでください。凹んだ底面、改ざん防止機能、鋭い移行部などは、依然として難しい収縮ゾーンを生み出す可能性があります。
3. 化粧品およびパーソナルケア製品の包装
化粧品やパーソナルケア製品のパッケージに使用されるPETGシュリンクフィルムは、湾曲した肩部、装飾的なキャップ、細い首部、非対称なボトルなど、複雑な形状にフィットしながら、細かい文字、カラーブロック、ブランドグラフィックを維持する必要があります。複雑な形状には高い収縮率が必要となる場合もありますが、収縮率が高すぎると、円形のロゴ、細い線、小さな文字の歪みが大きくなる可能性があります。デザイン承認前に、加工業者は想定される歪みをシミュレーションし、実際の容器に印刷したスリーブを貼付して確認する必要があります。最適なフィルムは、必ずしも収縮率が最も高いフィルムではなく、安定したプロセスウィンドウ内で、カバー範囲と許容範囲内のグラフィックを実現できるフィルムです。
4. マスターロール購買および倉庫管理
マスターロールは生産工程における重要な投入物であるため、調達チームは幅、厚さ、価格だけでなく、より多くの情報を検証する必要があります。最新の技術データシート、入手可能な場合はロットごとの品質記録、TDおよびMD収縮曲線、推奨加工条件、保管に関するガイダンスを要求してください。記載されている収縮値が標準値か保証仕様値か、また供給業者の試験条件が加工業者の評価方法と一致しているかを確認してください。リピート注文の場合は、収縮挙動の許容範囲を定義し、ロット間の変動をどのように評価するかについて合意してください。
ロールの状態は後工程の加工に影響を与える可能性があるため、倉庫での取り扱いは重要です。ロールは、汚染、端部の損傷、過度の圧力、および供給業者の推奨範囲外の温度や湿度から保護してください。供給業者の指示に従って、材料を生産環境に馴染ませてください。可能な限り先入れ先出し方式で在庫を回転させ、欠陥を特定のバッチに紐づけることができるよう、ロールの識別情報とロットの追跡情報を保持してください。保管に関する指示は、一般的な温度規則ではなく、実際の供給業者の文書に基づいてください。
5. 従来の選抜方法と曲線主導型選抜方法を比較する
下の表は、一般的な仕様主導型の購買アプローチと曲線主導型の認定アプローチを比較したものです。メリットはプロセス目標であり、数値的な改善を保証するものではありません。ボトルデザイン、印刷、トンネル構成、ライン速度は変動するため、結果はライン試験によって確認する必要があります。
従来型選択と曲線主導型選択
| 選択ディメンション | 仕様主導型アプローチ | 曲線主導のレコメンデーション |
|---|---|---|
| 主な選考基準 | シュリンクラベルの強度(高)または強度(中)と価格から選択してください。 | 関連する温度および規定の試験条件におけるTD曲線とMD曲線を確認する。 |
| ボトルの形状 | 飲料ボトルや化粧品ボトルなど、幅広いカテゴリーを使用してください。 | ボトルの最大/最小周囲長、肩部、胴部、底部、首部をマッピングする |
| トンネルの設置 | 目に見える欠陥が減るまで加熱を調整してください。 | フィルムを通常の速度と現実的な動作範囲の限界で評価する |
| アートワークと登録 | 印刷されたアートワークを承認してから、全行の検証を行います。 | 実際の容器でグラフィックの歪みとMDの動きを確認してください。 |
| サプライヤー比較 | 見出しの最大縮小値を比較する | 同等の試験方法、収縮開始点、曲線勾配、およびプラトー挙動を比較する |
| 品質と再現性 | 各配送品は主に寸法と外観を確認してください。 | 合意されたロス許容範囲を設定し、ロットデータを保持し、傾向の変化を調査する。 |
実用的な選択チェックリスト
高収縮PETGフィルムロール、中収縮PETGフィルム、または低収縮PETGフィルムを生産に使用する前に、以下のチェックリストを使用してください。
パッケージの形状を定義します。容器の図面または信頼できる寸法を入手してください。最大および最小の円周、肩の角度、胴回り、底部の移行部、首部、および凹んだ部分を特定します。
TD/MD収縮曲線全体を要求してください。複数の温度におけるデータ、試験方法、暴露時間、および値が代表値か規格限界値かを明確にするよう求めてください。
フィルムの性能に合わせて、収縮率の要求を一致させます。容器に必要な円周方向の変化を推定し、実際のプロセス温度でのTD性能を評価します。スリーブの高さ、継ぎ目の位置、アートワークのずれ具合とMD収縮率を照らし合わせて確認します。
加工工程全体を見直してください。印刷、インク硬化、スリット加工、シーミング、スリーブ貼付、トンネル加熱など、すべての工程を含めてください。フィルムの性能は、これらの工程段階と切り離して考えることはできません。
管理されたライン試験を実施してください。トンネルゾーンの設定、ライン速度、ボトルタイプ、スリーブ寸法、および観察された欠陥を記録してください。可能な限り一度に1つの変数のみを変更し、改善または失敗の原因を明確にしてください。
サプライヤーと受入基準を設定する。重要な寸法、収縮率の範囲、外観要件、ロール識別、サンプリング頻度、および不適合ロットの処理手順を定義する。
現実的な限界値で生産を承認してください。特定の狭い設定でしか機能しないフィルムは、大量生産ラインではリスクとなる可能性があります。ライン速度、周囲環境、容器のばらつきなど、想定される範囲で性能を確認してください。
FAQ:購入者とコンバーターからのよくある質問
高収縮PETGフィルムは、全身ラベルに常に最適な選択肢なのでしょうか?
いいえ。高い収縮率は、スリーブが明確な輪郭に沿う必要がある場合に有効ですが、最大値が高いだけでは滑らかな被覆が保証されるわけではありません。曲線形状、MD収縮率、アートワークの歪み、トンネル制御、容器の形状など、すべてが重要です。使用するパッケージでフィルムの品質を確認してください。
2つのサプライヤーのロス率を直接比較することはできますか?
試験条件と方法が同等である場合に限ります。温度、曝露時間、試料の準備方法、試験媒体によって結果が変わる可能性があります。最大収縮率の数値だけを比較するのではなく、TD/MD曲線全体と試験の詳細を要求してください。
ボトル底付近のスリーブにシワができている場合、何をチェックすればよいですか?
フィルムがベース形状に合っていないか、スリーブの寸法と継ぎ目の品質が一致しているか、熱分布や滞留時間が不均一になっていないかを確認してください。複数の変数を一度に変更する前に、TDとMDの挙動を確認し、複数のトンネル設定で欠陥を検査してください。
調達においては、ロス率と1キログラムあたりの価格のどちらを優先すべきでしょうか?
どちらも単独で判断すべきではありません。使用可能なスリーブのコスト、ライン速度、初期不良、不良率、ロット間の一貫性を比較してください。低価格のロールでも、処理条件が厳密であったり、不良品が多く発生したりする場合は、結果的にコストが高くなる可能性があります。管理された試験を実施して、経済性を確認してください。
結論とB2Bアクションガイド
高収縮PETGフィルムと中収縮PETGフィルムの選択は、パッケージ設計上の決定であり、ラベル購入の手抜きではありません。TD収縮は円周方向の適合性を判断するのに役立ち、MD収縮はスリーブの高さと位置合わせに影響します。収縮開始、曲線勾配、プラトー挙動は、ボトル形状、アートワーク要件、トンネル条件と合わせて検討する必要があります。再現性のある生産のためには、同等の試験データを使用し、使用予定のラインでフィルムを試用し、サプライヤーと測定可能な合格基準について合意してください。
マスターロールを注文する前に、コンテナの図面、ターゲットスリーブの寸法、ライン速度、トンネルプロファイル、およびアプリケーション要件をPETGフィルムサプライヤーまたはプロセスエンジニアに連絡してください。最新のTDSおよびTD/MD収縮曲線を入手し、サンプルロールの試用を手配してください。これにより、調達、加工、および研究開発チームは、パッケージと製造プロセスに適したフィルムを選択するための共通の技術的基準を得ることができます。
接触
電話番号: 86 17706217416
追加: ビル L2A、No. 520、Lane 1588、Zhuguang Road、Hongqiao World Center、Qingpu District、Shanghai、China
私たちに従ってください: