 英語EN
 フランス語FR
 ドイツ語DE
 ポルトガル語PT
 スペイン語ES
 ロシアRU
 日本語JA
 韓国語KO
 アラビア語AR
 ギリシャ語EL
 トルコ語TR
 イタリア語IT
 研磨PL
 ヒンディー語HI
 中国CN
.webp)
印刷用PETGシュリンクスリーブベースフィルム:表面およびインク密着性試験チェックリスト
導入
PETGシュリンクラベルの印刷不良は、必ずしもインクや印刷機の設定が原因ではありません。インクの濡れ性不良、表面状態のばらつき、汚染、インクの密着性の低下などが原因で、スリット加工、シーミング、スリーブ貼付の際に、ムラ、擦れ、目詰まり、インクのにじみなどが発生する可能性があります。PETGシュリンクスリーブベースフィルムへの印刷を生産承認する前に、加工業者は、代表的なプロセス条件下でフィルム表面とインクシステムを併せて検証する必要があります。
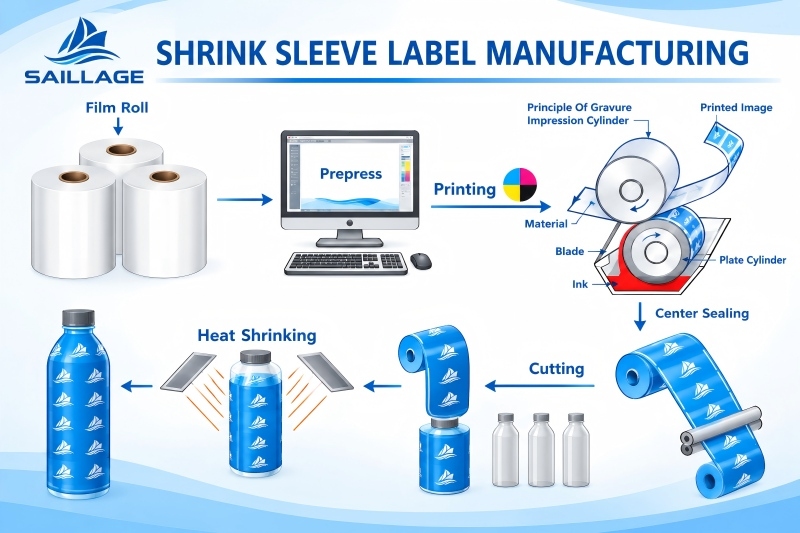
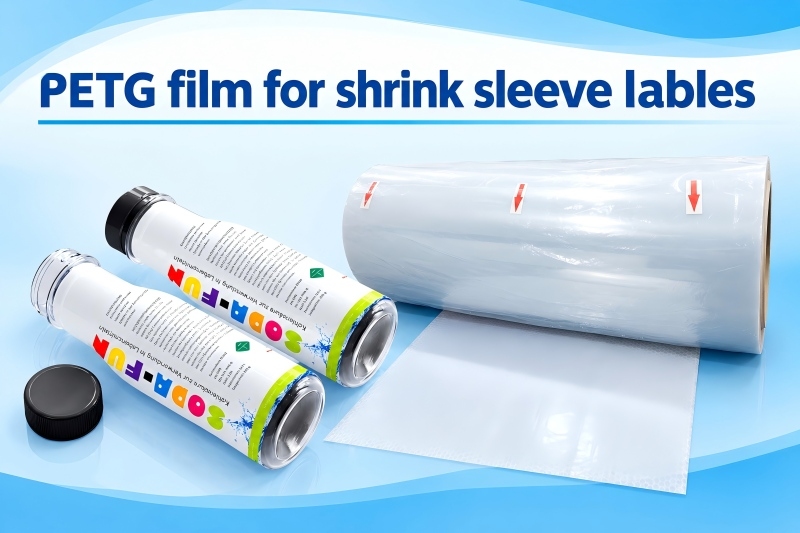
PETGシュリンクスリーブフィルム加熱すると収縮するため、印刷されたスリーブが容器の形状にぴったりとフィットします。この熱反応により、印刷の品質評価は厳しくなります。インク層は、加工および収縮中も視覚的に均一で、適切に接着されている必要があります。透明なPETGシュリンクフィルムは、曇り、筋、ピンホール、インクのムラなども容易に確認できます。テストを成功させるには、印刷直後の目視チェックだけでは不十分です。
主なポイント
印刷前にフィルムを検査する
合意された方法を用いて表面状態を確認する
インクの適合性、乾燥または硬化を確認する
規定の調整期間後の接着性をテストする
接合および収縮シミュレーション後の印刷済みスリーブを評価する。許容範囲は、普遍的なものとみなすのではなく、フィルム供給業者、インク供給業者、および加工業者間で合意されるべきである。
技術的核心:表面状態、濡れ性、インク付着性
表面エネルギーは、液体が固体表面をどれだけ容易に濡らすかを表します。フィルム印刷では、一般的にダイン/センチメートルで表されます。表面張力は、これと数値的に等価です。フィルム表面が選択したインクに対して十分に濡れない場合、インクが収縮したり、液滴が不均一になったり、被覆性が低下したりする可能性があります。表面エネルギーだけでは接着を保証するものではありません。表面の化学的性質、インクのバインダー、溶剤または水系、乾燥条件、処理の劣化なども最終結果に影響を与えます。
表面処理(コロナ放電処理など)は、放電を利用して表面の化学組成を変化させ、濡れ性を向上させる処理です。処理効果は保管中に低下する可能性があり、取り扱い時の汚染、滑り剤、油分、粉塵などが結果に影響を与えることがあります。ダインテストは有用なスクリーニングツールですが、接着強度を直接測定するものではありません。サプライヤーの指示に従い、テスト箇所と取り扱い方法を確認し、印刷面には素手で触れないようにしてください。
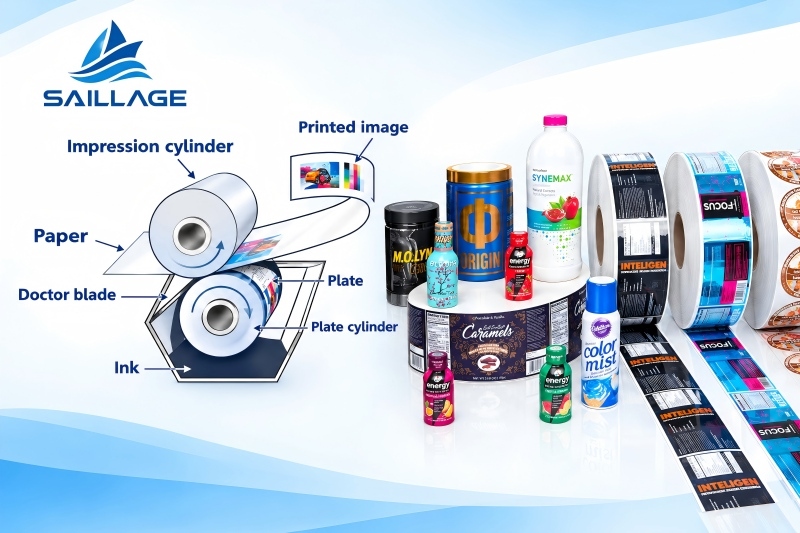
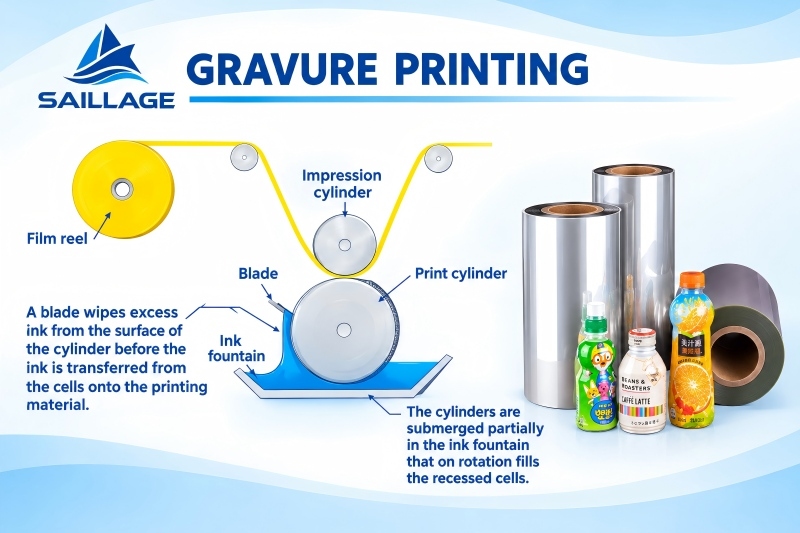
グラビア印刷では、インクは彫刻されたシリンダーセルから移動するウェブに転写されます。グラビア印刷用PETGフィルムの表面状態はインクの転写と濡れ性に影響を与え、印刷速度、粘度、セル形状、圧痕、溶剤バランス、乾燥能力は印刷の形成に影響を与えます。あるインクシステムや印刷設定で良好な性能を発揮するフィルムでも、別のシステムや印刷設定では同じように機能しない場合があります。そのため、性能評価には、使用するインク、代表的なシリンダー条件、印刷速度、乾燥プロファイルを用いる必要があります。
PETGシュリンクラベルフィルムのインク密着性は、印刷後および関連する後工程後に評価する必要があります。密着性は、乾燥不足、インクの化学組成の不適合、残留溶剤、オーバープリントの順序、汚染、収縮時の歪みなどによって影響を受ける可能性があります。巻き戻し時にインクが柔らかいままの場合、隣接する層同士が接触してブロッキングが発生する可能性があります。端部の密着不良は、切断、接合、ボトルの取り扱い、またはシュリンクトンネルへの曝露まで明らかにならない場合があります。
高収縮性PETGシュリンクフィルム収縮時に寸法が大きく変化する可能性があります。アートワークの歪みはインクの密着不良とは異なるため、試験ではこれらを別々に評価する必要があります。フィルムの収縮挙動、インクの柔軟性、印刷デザイン、およびトンネル条件を総合的に考慮する必要があります。安定した印刷結果を得るには、適切な表面、適合するインク、十分な乾燥または硬化、および制御された加工プロセスが必要です。
アプリケーションとソリューション:段階的なトライアルプラン
1. 入荷フィルム検査
ロールを取り付ける前に、グレード、厚さ、幅、ロール識別番号、ロット番号、および包装状態を確認してください。ウェブに曇り、傷、斑点、筋、しわ、端の損傷、および汚染がないか検査してください。どちらの面が印刷用であるか、また供給業者が処理済みの面を指定しているかどうかを確認してください。試運転を開始する前に、異常を記録してください。
2. 印刷前に表面の状態を確認してください
合意されたダインテスト手順、またはサプライヤーが承認した別の方法を使用して、表面の濡れ性を測定します。テスト方法、日付、ロール番号、ウェブ面、およびサンプリング位置を記録します。均一性が重要な場合は、ウェブ上の複数の箇所をチェックします。単一のダイン測定値を唯一の合格基準として使用せず、サプライヤーの推奨事項と比較し、実際の印刷性能を確認します。
清潔な手袋を着用し、印刷面には触れないようにしてください。
可能であれば、フィルムの保管履歴と処理後の経過時間を確認してください。
表面測定値にばらつきがある場合は、サンプルを保管し、プレス設定を変更する前に供給業者に相談してください。
3. インクの適合性と印刷条件を確認する
指定された添加剤、粘度範囲、溶剤または水分バランスを含む、想定される生産用インクシステムを使用してください。インクのバッチ、粘度、印刷速度、シリンダーの詳細、圧痕設定、乾燥ゾーンの温度、換気状況を記録してください。トラブルシューティング中は、一度に1つの変数のみを変更してください。過度の熱はウェブの取り扱いや収縮挙動に影響を与える可能性があり、乾燥不足は巻き取り後のにじみ、詰まり、または接着不良を引き起こす可能性があります。
4. 印刷の外観と接着性をテストする
ベタ塗り部分、細かい文字、グラデーション、反転印刷、重ね刷り、高被覆領域を検査します。ピンホール、斑点、インクの引っ込み、筋、色のばらつき、エッジの不明瞭さがないか確認します。合意された時間インクが乾燥または硬化したら、適切な場合は制御されたテープテストなど、合意された接着性テストを実施します。結果を比較する前に、テープの種類、貼付圧力、保持時間、剥離角度、評価方法を定義します。テープテストは比較テストであり、特定の方法が合意されていない限り、普遍的な標準として扱うべきではありません。
5. 変換と最終使用をシミュレーションする
スリット、巻き戻し、シーム加工後に印刷物を評価します。シーム周辺の擦り傷、ブロッキング、インクの転写、ひび割れ、損傷がないか確認します。次に、印刷済みのスリーブを、目的のトンネルプロファイルを使用して、ターゲット容器または代表的なテストフォームに収縮させます。細かいグラフィック、色の境界、高被覆領域に、ひび割れ、剥離、歪み、判読性の低下がないか検査します。通常のアートワークの歪みと実際のインク膜の剥離を区別します。
6. 試験の記録と承認
試験報告書を作成し、購買部門、研究開発部門、フィルム供給業者、インク供給業者が同じ証拠に基づいて意思決定を行えるようにしてください。サンプル識別情報、試験条件、観察結果、写真、逸脱事項、合否判定基準を記録してください。試験が不合格となった場合は、材料変更を要求する前に、表面状態、インク適合性、乾燥、汚染、または下流工程の負荷のいずれが原因である可能性が高いかを特定してください。
以下の比較は、意思決定の質とプロセス管理に焦点を当てています。接着性や廃棄物の削減効果を保証するものではありません。結果は、フィルムのグレード、インクシステム、印刷機、シュリンクプロセスなどによって左右されるためです。
従来型の対照試験計画と対照試験計画の比較
| 評価対象領域 | 基本的な/伝統的なチェック | 推奨される対照試験 |
|---|---|---|
| フィルム表面 | 見た目や1回のダイン測定値に頼る | ロールと記録方法、印刷面、サンプリング位置を検査します。 |
| インクの選択 | 既存のインクも同様に動作すると仮定する | 使用するインクシステムを検証し、粘度と印刷条件を記録する。 |
| 乾燥 | 報道関係者出口には裁判官のみ立ち入り可 | 巻き戻しとコンディショニング後に乾燥または硬化を確認し、ブロッキングをチェックしてください。 |
| 接着 | 印刷直後に非公式なテープ引き抜きを行う | 調湿時間、テープ貼付方法、評価基準、および合格基準を事前に定義する。 |
| 最終用途 | 収縮シミュレーションの前に印刷を承認する | スリット加工、シーミング、および代表的なシュリンクトンネル暴露後に検査を行います。 |
| トラブルシューティング | 複数の設定を一度に変更する | 一度に1つの変数だけを変更し、その証拠を記録する |
試用チェックリスト
☑ フィルムのグレード、印刷面、ロット番号、厚さ、ロールの状態が正しいことを確認してください。
☑ 合意された表面エネルギー試験方法、結果、およびサンプリング場所を記録する。
☑ 製造用インクシステムを使用し、粘度、印刷速度、乾燥設定を記録します。
☑ ベタ塗り、細かいディテール、高被覆領域全体にわたって、湿式印刷と乾式印刷の品質を検査します。
☑ 規定の乾燥または硬化期間後、合意された方法を用いて接着性をテストする。
☑ 巻き戻し後および取り扱い後に、ブロッキング、擦り傷、インクの転写を確認してください。
☑ 縫製後および代表的な収縮トンネル暴露後に袖を検査します。
☑ 写真と結果を保管し、生産承認前に許容範囲について合意する。
よくある質問:コンバーターとバイヤーからの質問
PETGシュリンクフィルムの印刷特性を確認するにはどうすればよいですか?
まず、入荷時の目視検査と、サプライヤー承認済みの表面濡れ性試験を実施します。次に、想定されるインクシステムを用いて、代表的な印刷条件下で印刷を行い、外観と乾燥状態を評価します。その後、コンディショニング後の接着性をテストし、縫製と収縮後のスリーブを検査します。
ダイン値が高いほど、インクの密着性が向上するのでしょうか?
いいえ。ダイン値は濡れ性を示すものであり、接着強度を示すものではありません。インクの化学組成、汚染、処理の均一性、乾燥状態、および下流側の歪みも接着力に影響します。接着力試験と実地試験で性能を確認してください。
インクは最初のテストには合格するのに、収縮後に剥がれてしまうのはなぜですか?
インクの密着性が低い、硬化が不十分、柔軟性が低い、または収縮歪みとの相性が悪い可能性があります。フィルム表面、インクシステム、乾燥プロファイルを確認し、制御された収縮試験を再度実施してください。印刷の密着性とアートワークの歪みを別々に記録してください。
1種類のPETGフィルムグレードで、あらゆるグラビア印刷インクシステムに対応できるのでしょうか?
必ずしもそうとは限りません。性能は、表面状態、インクバインダーと溶剤システム、印刷設定、乾燥能力、収縮率の要件によって異なります。本格的な生産を開始する前に、各組み合わせについて検証を行ってください。
結論とB2Bアクションガイド
信頼性の高いPETGシュリンクスリーブベースフィルムへの印刷は、検証済みの表面、適合するインク、制御された乾燥、そして加工とシュリンク処理に耐える接着力に依存します。ダインテストはスクリーニングには役立ちますが、完全な印刷・シュリンクテストに取って代わることはできません。記録された条件は、フィルム関連の問題とインク、印刷機、またはプロセス上の問題を区別するのに役立ちます。
新しいフィルムグレードやサプライヤーを承認する前に、最新の技術データシート、推奨される印刷面表面状態、および取り扱いに関するガイダンスを要求してください。インクシステム、グラビア印刷条件、目標収縮率、および最終用途容器をフィルムサプライヤーと共有してください。合意された受入基準に基づいた共同サンプル試験を実施することで、量産発注前の不確実性を低減できます。
ニュース&イベント
もっと詳しく知る-
 ニュース
プレスリリース 2026年10月24日
イスタンブールから世界へ:サイヤージュ社、2027年の国際印刷展示会に向けて準備を進める
Saillage社は、2027年に開催予定のImpressions Expo Long Beach、APPP EXPO Shanghai、FESPA Global Print Expoの展示会計画を発表しました。 -
 ブログ
プレスリリース 2026年10月24日
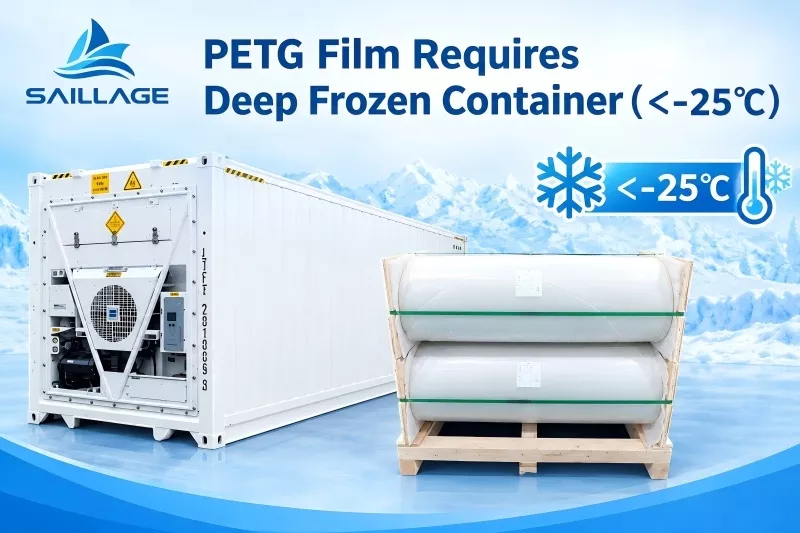
PETGシュリンクフィルムマスターロールの保管と輸送方法:早期収縮とロールの損傷を防ぐ
PETGシュリンクフィルムのマスターロールを、早期収縮、端部損傷、コアの潰れ、輸送中の不具合などを防ぐために、保管、梱包、出荷する方法を学びましょう。 -
 ブログ
プレスリリース 2026年10月24日
片面印刷と両面印刷のマットDTFフィルム:安定した印刷性能を実現する最適なフィルムの選び方
片面および両面マットDTFフィルムを、コーティング構造、給紙安定性、静電気制御、印刷性能、およびサプライヤー選定の観点から比較します。
接触
電話番号: 86 17706217416
追加: ビル L2A、No. 520、Lane 1588、Zhuguang Road、Hongqiao World Center、Qingpu District、Shanghai、China
私たちに従ってください: