 英語EN
 フランス語FR
 ドイツ語DE
 ポルトガル語PT
 スペイン語ES
 ロシアRU
 日本語JA
 韓国語KO
 アラビア語AR
 ギリシャ語EL
 トルコ語TR
 イタリア語IT
 研磨PL
 ヒンディー語HI
 中国CN
.webp)
シュリンクフィルム vs BOPPオーバーラップ | 包装フィルムガイド
導入
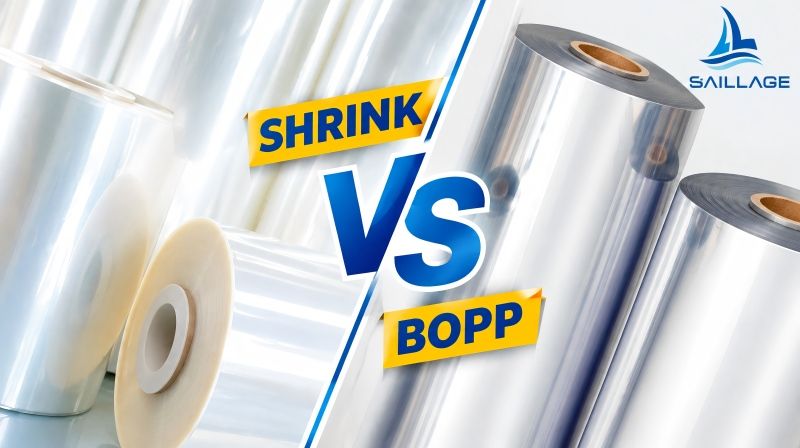
包装資材の購入者は、カートン、化粧品ボックス、マルチパックの包装材を選ぶ際に、シュリンクフィルムとBOPPフィルムを比較することがよくあります。この2つの構造は、異なる包装上の問題を解決します。シュリンクフィルムは、制御された熱にさらされると製品の周りで収縮するように設計されていますが、BOPPオーバーラップ一般的に、安定したウェブ搬送、外観、印刷適性、および制御された包装挙動を考慮して選択されます。どちらを選択するかによって、機械速度、パッケージの外観、材料消費量、シール性能、および包装単位あたりの最終コストに影響が出ます。
収縮率、製品形状、フィルムの厚さ、シーリングシステム、印刷構造などを考慮すると、決定はより技術的なものとなる。PETGフィルムこれらはフルボディシュリンクラベルのもう一つの重要なカテゴリーですが、オーバーラップフィルムの直接の代替品として扱うべきではありません。熱収縮PETGフィルムとPETG熱収縮フィルムは、円周方向の収縮によって容器の周囲に適合するラベルを作成するスリーブ用途向けに設計されています。
主なポイント
シュリンクフィルムは、箱、製品、または複数個入りパックの周囲にフィルムを密着させるために、制御された熱収縮が必要な場合に適しています。
BOPPオーバーラップは、寸法安定性、高速ウェブ処理、印刷の見栄え、および制御された包装が、強い収縮適合性よりも重要な場合に適しています。
PETGフィルムは主にシュリンクスリーブに使用され、そこでは収縮方向と収縮曲線が容器の形状に一致する必要がある。
最適なシュリンクフィルムは、必要な収縮率、シール温度、パッケージ形状、機械速度、外観要件によって異なります。
フィルムの選定は、1キログラムあたりのフィルム価格だけでなく、包装コスト全体と生産ラインの性能に基づいて行うべきである。
技術コア:シュリンクフィルム、BOPPオーバーラップフィルム、PETGスリーブフィルム
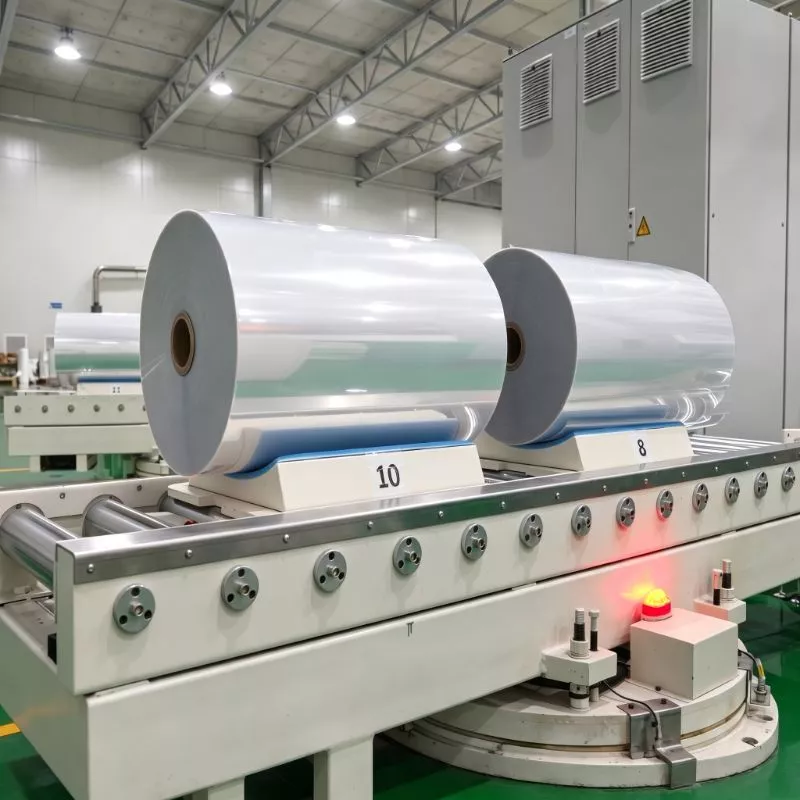
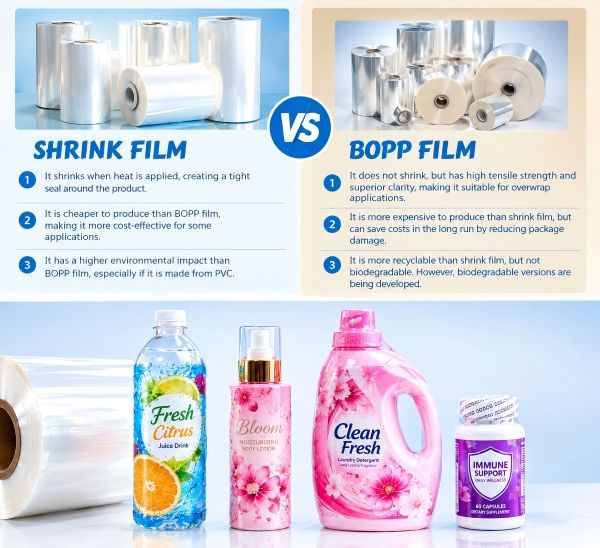
シュリンクフィルムは、加熱すると収縮するように製造・配向されたポリマーフィルムです。包装時には、フィルムを製品に巻き付けたり、スリーブ状にしたりした後、制御された加熱ゾーンを通過させます。蓄積された配向エネルギーが放出され、寸法が収縮します。こうしてできたパッケージは、製品にぴったりとフィットし、複数の製品をまとめて保持するのに役立ちます。
BOPPは二軸延伸ポリプロピレンです。このフィルムは、機械方向(MD)と横方向(TD)の両方に延伸されており、寸法安定性に優れた基材で、適度な剛性、透明性、引張強度を備えています。BOPPオーバーラップは通常、大きな熱収縮ではなく、制御された包装、折り畳み、および密封によって実現されます。そのため、化粧品用BOPPフィルムは、強い収縮効果に頼ることなく、高品質なグラフィックと表面外観を実現するように設計できます。
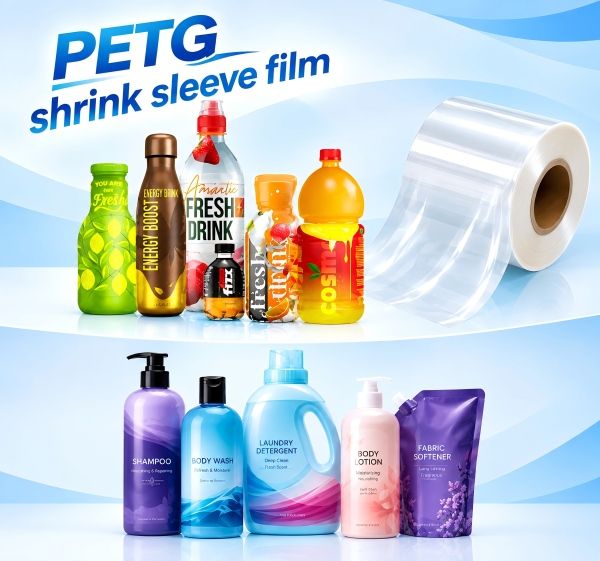
PETGはポリエチレンテレフタレートグリコール変性ポリマーです。PETGフィルムは、円周方向に大きく収縮するように設計できるため、シュリンクスリーブに広く使用されています。容器の形状がはっきりしている場合は、高収縮率のPETGシュリンクスリーブフィルムが選択されます。中程度の収縮が必要な場合は、中収縮率のPETGシュリンクスリーブフィルムがより適しています。
重要な技術的変数は方向による収縮、収縮力挙動、フィルムの厚さ、シール性能、COF、曇り/光沢、 そして寸法安定性収縮率は、試験温度、方向、および試験方法を考慮して解釈する必要があります。パッケージやスリーブの寸法変化がわずかである場合、公称収縮率が高いフィルムが必ずしも最適な選択肢とは限りません。
アプリケーションとソリューション
1. カートンと箱の外装
個々のカートンの場合、包装に密着したシュリンク包装が必要か、安定した制御されたオーバーラップ包装が必要かによって選択が異なります。シュリンクフィルムは、フィルムがカートンにぴったりと密着し、角の周りのたるみを最小限に抑える必要がある場合に有効です。BOPPオーバーラップは、光学的な透明度、グラフィック、および予測可能なウェブ挙動が優先される場合に有利です。シュリンク包装システムには制御された加熱工程が追加されるため、フィルムとともに包装ラインも考慮する必要があります。
☑ フィルムの幅を選択する前に、カートンの長さ、幅、高さ、角の形状、および必要な重なりを測定してください。
☑ 包装速度と密封方法を定義する。
☑ シュリンクフィルムの場合、必要なMDおよびTD収縮率を設定し、加熱後にパッケージを検証します。
☑ BOPPについては、摩擦係数、剛性、折り曲げ特性、シール適合性を実際の機械で確認してください。
☑ 生産速度で完成品のパッケージの外観と材料消費量を比較します。
2. 化粧品:高級感のある外観 vs 適合性
化粧品パッケージは、視覚的な品質に特に重点を置いています。透明フィルム、高光沢、マットな表面、精密なグラフィック、そしてすっきりとしたエッジは、製品の価値に対する認識に影響を与えます。高級化粧品のラベルやパッケージには、ラベルや外装に安定した印刷可能なフィルム表面と魅力的な光学性能が求められる場合、BOPPフィルムがよく使用されます。
シュリンクフィルムは、不規則な形状の箱や容器にぴったりとフィットする保護包装が必要な場合に特に役立ちます。一方、PETGスリーブフィルムはまた別のソリューションです。容器全体を覆うように設計されており、360度全方位にグラフィックを施すことができます。
熱収縮性PET-Gスリーブフィルムは、容器の形状と収縮曲線に合わせて選択する必要があります。収縮率が高すぎると歪みが生じ、低すぎるとシワができたり、完全にフィットしなかったりする可能性があります。
3. マルチパックとグループ包装
複数個入り包装では、取り扱い、輸送、店頭陳列の際に、製品群をしっかりと包むためのフィルムが必要です。シュリンクフィルムは加熱後にしっかりと束ねることができ、包装の統合が主な目的である場合に有効です。BOPPオーバーラップは、安定した包装、外観の制御、そして予測可能なウェブの取り扱いが必要な状況に適しています。
マルチパックに含まれる製品の数と配置を定義します。
製品の角が収縮時にフィルムに穴を開けたり、フィルムに負荷をかけたりする可能性がないか確認してください。
冷却後および手作業による取り扱い中のパッケージの剛性を評価する。
フィルムの単価ではなく、マルチパックあたりのフィルム消費量を比較してください。
計画されている最高生産速度において、シールの完全性とフィルムの破損状況を監視する。
4. 全身用シュリンクスリーブ:PETG素材の選択
全身用スリーブの場合、PETGフィルムは一般的に、一般的なシュリンクフィルムの性能ではなく、その収縮曲線に基づいて評価されます。高収縮率の透明PETGシュリンクフィルムは、形状が大きく変化する容器にも対応できますが、中収縮率のPETGシュリンクスリーブフィルムは、より適度な適合性を提供します。
スリーブ用途に最適なシュリンクフィルムは、最大直径変化、肩部と首部の形状、ラベルの高さ、および必要な歪み制御に適合する必要があります。また、スリーブは収縮後も位置合わせと印刷の外観を維持する必要があるため、プリンターとシーミングプロセスも重要です。
☑ 温度と方向による収縮曲線または収縮データを取得します。
☑ 収縮グレードを選択する前に、容器の形状をマッピングしてください。
☑ 袖周長の要件に対して横方向の縮みを確認します。
☑ 縮小後に印刷位置ずれとグラフィックの歪みを確認します。
☑ 生産設備におけるスリーブの縫い合わせ、適用、およびトンネルの状態を検証します。
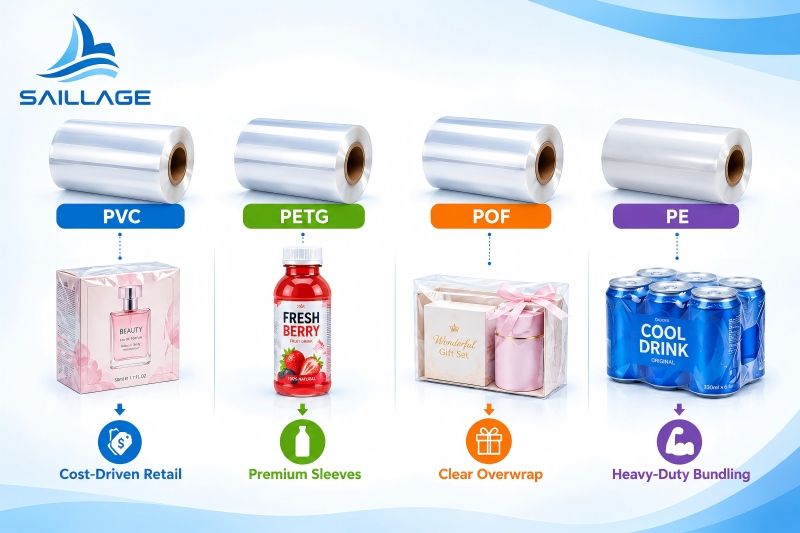
5. 主な映画オプションの比較
| 要素 | シュリンクフィルム | BOPPオーバーラップ | PETGスリーブフィルム | 選択ロジック |
|---|---|---|---|---|
| 主要機能 | 製品周辺の熱収縮 | 安定したオーバーラップと印刷面 | 高適合性シュリンクスリーブ | 必要なパッケージ形状から始めます |
| 縮小動作 | 設計された熱収縮 | 通常はシュリンクフィルムと比較して制限がある | 高い周方向収縮率 | 収縮曲線をパッケージ/スリーブの形状に合わせる |
| 典型的な使用例 | 箱、バンドル、マルチパック | カートン、高級オーバーラップ、ラベル | 全身/部分的な袖 | パッケージアーキテクチャに応じて選択してください |
| プロセス | 包装+温度調節加熱 | 包装/折りたたみ/密封 | 印刷+縫製+スリーブ取り付け+トンネル | ライン要件全体を確認してください |
| 外観 | ぴったりと密着した仕上がり | 安定性、清潔性、印刷可能なオーバーラップ | 360度グラフィックが可能 | 実際の処理後に評価する |
| コスト要因 | フィルム、熱エネルギー、速度、スクラップ | フィルム、加工、密封 | フィルム、印刷、シーミング、アプリケーション、トンネル | 完成品1個当たりの総コストを使用する |
6.最適なシュリンクフィルムの選び方
あらゆるパッケージに最適なシュリンクフィルムのグレードは存在しません。最適なシュリンクフィルムは、材料の特性と実際の生産期間を照らし合わせて選定されます。
☑ 方向と試験条件によって収縮目標を定義します。
☑ パッケージ重量、穿孔リスク、および機械の取り扱いからフィルムの厚さを決定します。
☑ シール開始温度とシールウィンドウを確認してください。
☑ 製品の完全性が重要な場合は、収縮力と最終パッケージの張力を評価します。
☑ ヘイズ、光沢、透明度などの光学要件を確認してください。
☑ 摩擦係数とブロッキングをテストしてください。これらは送り込み、積み重ね、巻き取りに影響します。
☑ 最小、標準、最大機械速度で生産試験を実施する。
7. B2B調達と総所有コスト
倉庫管理者、購買管理者、カテゴリーマネージャー、CEO、または営業部長にとって、関連する購買指標は、許容範囲内の完成品パッケージのコストです。フィルム価格の低さは、不良品の増加、機械速度の低下、熱消費量の増加、シール不良、またはパッケージの外観上の問題によって相殺される可能性があります。
PETGフィルムの販売業者は、フィルムの厚さ、収縮曲線、印刷適性、接合特性、および容器との適合性についても考慮する必要があります。BOPPフィルムディストリビューターコンバーターは、膜厚、表面処理、摩擦係数、光学特性、巻線品質、および変換性能に重点を置くべきである。
完成品パッケージ1,000個あたりのフィルム消費量を比較してください。
試験運転中に、ライン速度、不良率、ダウンタイム、およびシール不良を記録する。
収縮フィルム構造を比較する際には、発熱エネルギーも考慮に入れること。
生産上の問題を診断する際は、フィルムの性能と機械の性能を切り離して考えること。
供給の継続性が商業的に重要な場合は、複数の供給業者を選定する。
よくある質問
シュリンクフィルムとBOPPフィルムの主な違いは何ですか?
シュリンクフィルムは加熱すると収縮するように設計されている一方、BOPPオーバーラップは、主にウェブの安定した取り扱い、印刷性、剛性、および制御された包装を目的として設計された二軸延伸ポリプロピレンです。どちらが最適かは、熱適合性が重要な要件であるかどうかによって異なります。
シュリンクフィルムの代わりにPETGフィルムを使用すべきなのはどのような場合ですか?
PETGフィルムは、容器全体または一部をシュリンク包装する必要がある場合に一般的に使用されます。その収縮特性は容器の形状に非常によく適合します。ただし、あらゆる箱やマルチパックの包装材において、単に収縮率の高い代替品として使用できるわけではありません。
高収縮率PETGシュリンクフィルムと中収縮率PETGシュリンクフィルムのどちらを選べば良いですか?
まず、容器の形状をマッピングしてください。収縮率の高いグレードは、円周方向のばらつきが大きい容器に適しています。一方、中程度の収縮率のグレードは、適度な適合性と低いグラフィック歪みが求められる場合に適しています。必ず、表面的な収縮率だけでなく、実際の収縮曲線も比較してください。
化粧品用BOPPフィルムは、高級化粧品パッケージに適していますか?
はい、パッケージに安定した印刷可能なフィルム表面、魅力的な透明度や光沢、そして制御された加工挙動が求められる場合です。高級化粧品ラベルおよびパッケージ用のBOPPフィルムは、実際のインク、接着剤、印刷方法、および包装機で品質が確認できる必要があります。
結論と行動喚起
シュリンクフィルム、BOPPオーバーラップフィルム、PETGスリーブフィルムは、それぞれ異なる包装要件に対応します。シュリンクフィルムは熱による形状変化に対応し、BOPPは安定した印刷可能なオーバーラップ性能を提供し、PETGシュリンクスリーブフィルムは、曲面容器に適した高い円周収縮率を実現します。
B2Bバイヤーにとって最も信頼性の高い選定プロセスは、フィルムグレードを承認する前に、パッケージ形状、必要な収縮挙動、機械条件、外観目標、完成品1個あたりの総コストを明確に定義することです。PETGフィルム販売業者、BOPPフィルム販売業者、および加工業者は、管理された生産試験を通じて候補フィルムを検証する必要があります。
技術評価のため、フィルムサンプルを厚さ、収縮率データ、シール情報、光学特性、推奨加工条件とともにご請求ください。サプライヤーのエンジニアリングチームが、フィルム構造を特定の箱、化粧品パッケージ、マルチパック、またはシュリンクラベル用途に適合させるお手伝いをいたします。
ニュース&イベント
もっと詳しく知る-
 ブログ
プレスリリース 2026年9月17日
BOPPフィルムコーティングについて:アクリル、PVdC、ヒートシール、トップコートグレード
アクリル、PVdC、ヒートシール、トップコートBOPPフィルムの各グレードを、印刷適性、バリア性能、シール性、加工要件に基づいて比較します。 -
 ブログ
プレスリリース 2026年9月17日
BOPPラベル素材、ビニール、紙:製品にはどのラベル素材を使用すべきか?
BOPPラベル素材、ビニール、紙の表面材を、耐湿性、印刷適性、耐久性、コスト、用途に基づいて比較し、最適なラベルを選びましょう。 -
 ブログ
プレスリリース 2026年9月17日
BOPPフィルムの技術データシートの読み方:厚さ公差、摩擦係数、ヘイズ、光沢、引張強度、収縮率
BOPPフィルムの技術データシートの読み方:厚さ公差、摩擦係数、ヘイズ、光沢、引張強度、伸び、収縮について、加工業者と購入者向けに解説します。
接触
電話番号: 86 17706217416
追加: ビル L2A、No. 520、Lane 1588、Zhuguang Road、Hongqiao World Center、Qingpu District、Shanghai、China
私たちに従ってください: